
Ağır Hizmet Tipi Hidrolik Kesme Makinesi: Kapasiteler, Türler ve Satın Alma Rehberi
Ekipman Seçimi · Plaka İmalatı
Ağır Hizmet Hidrolik Kesme Makineleri: Kalın Plaka için Üretildi
Tonaj rakamları size çerçeve sertliği, eğim geometrisi ve bıçak aralığı kontrolünden daha az bilgi verir. Hafif hizmet makasını onlarca yıl çalıştırabileceğiniz bir makineden ayıran şey aslında budur.
16 mm yumuşak çelik levha için sözleşme imzalayan bir atölye bunu hızlı bir şekilde öğrenir. 6 mm'lik sacı tutan salınım kirişi makası çatırdamaya başlar, kesici kenar yuvarlanır ve bıçak, her plakayı hafifçe trapez şeklinde hale getirmeye yetecek kadar sapar. Makine bozuk değil; mimarisinin asla tasarlanmadığı bir işi yapıyor. Ağır hizmet tipi bir hidrolik kesme makinesi tam da bu tür işler için üretilmiştir (kabaca 10 mm'den 25 mm'ye kadar plaka kalınlıkları ve üzeri) ve satın alma kararı fiyat listesiyle değil, günlük olarak kestiğiniz malzemeyle başlamalıdır.
Bir kesme makinesini gerçekte "ağır iş" yapan şey nedir?
Bu ifade hafif makinelere hızlı bir şekilde bağlanır, bu nedenle etiketten ziyade mühendisliğe bakmanıza yardımcı olur. Gerçek bir plaka kesme makinesini kendine aşırı güvenen bir metal levha makinesinden dört öğe ayırır.
Çerçeve yapısı. Kalın plakanın kesilmesi, büyük yan kuvvetleri alt bıçağa, yatağa ve yan çerçevelere doğru iter. Ağır hizmet tipi makaslarda, tek kurulumda işlenmiş ön gerilimli, tamamı kaynaklı çelik çerçeveler kullanılır, böylece bıçak desteği yıllar boyunca paralel kalır. Çerçeve ağırlığı sıradan bir sayı değildir; sabit bir kesim çizgisi ile sığ bir yay şeklinde esneyen bir çerçeve arasındaki farktır.
Bıçak hareketi ve tırmık. Üst bıçak eğimli olduğundan aynı anda yalnızca kısa bir bölüm devreye girer. Daha hafif makineler eğim açısını sabit tutar; ağır hizmet modelleri bunu ayarlamanıza olanak tanır. Daha yüksek bir eğim, kalın plaka üzerindeki kesme kuvvetini azaltırken, daha düşük bir eğim, ince sac kenarlarının kare olmasını sağlar; bu, modern bir kesme makinesinde en az tartışılan ve en kullanışlı kontrollerden biridir.
Hidrolik tutmalar. 10 mm'nin üzerindeki plaka, strok sırasında kaldırılacak kadar serttir ve kaldırıldığında kesim kayar. Çoklu hidrolik bağlama silindirleri, tüm döngü boyunca işi tablaya doğru bastırır ve bunların bağlama kuvveti, ana silindir tonajı kadar belirleyicidir.
Bıçak boşluğu kontrolü. Üst ve alt bıçaklar arasındaki boşluk çapak boyutunu ve kenar düzlüğünü belirler. Ağır iş makineleri, şimlere ve tahminlere dayanmak yerine, genellikle malzeme kalınlığının yüzde 5 ila 10'u kadar hassas, ayarlanabilir bir boşluk sunar. Tüm bunları çalıştıran hidrolik devre de yakından ilgiyi hak ediyor; Basıncın oluşma, silindirleri senkronize etme ve stroklar arasında iyileşme şekli, makinenin yoğun bir vardiyada nasıl hissettiğini tanımlar. CNC kesme makinasındaki hidrolik sistemin teknik özellikleri bunu daha ayrıntılı olarak açıklayın.
Ağır iş makası, adını vardiyanın ikinci yarısında, şasi ısındığında, yağ çalışma sıcaklığına ulaştığında ve bıçak hala sabahın ilk kesiminde olduğu gibi aynı açıda plakayla buluştuğunda alır.
Giyotin veya döner kiriş: farklı işler için iki mimari
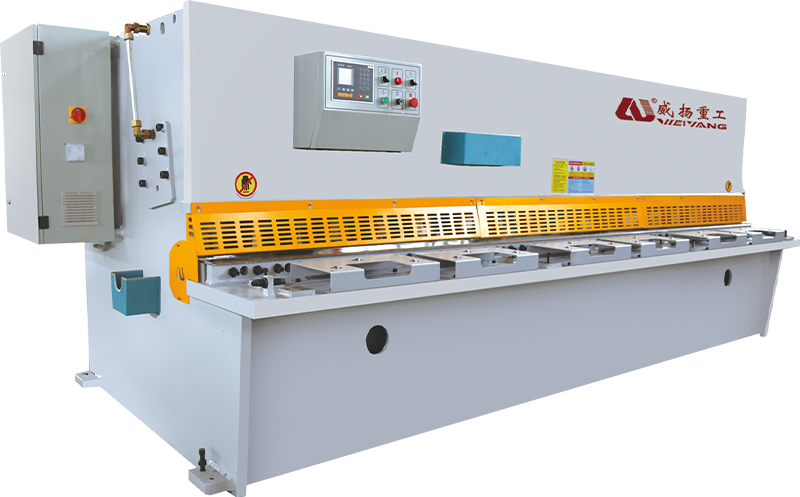
Ağır hizmet tipi hidrolik makasların çoğu iki kamptan birine girer. Genellikle kapı makası olarak adlandırılan hidrolik giyotin, bıçağı düz bir dikey yolda aşağı doğru hareket ettirir. Salınım kirişi makası, üst bıçağı döner kollara monte eder, böylece strok sırasında hafif bir yay takip eder. Her iki tür de evrensel olarak daha iyi değildir; Karar, mağazanıza hakim olan kalınlık aralığına bağlıdır.
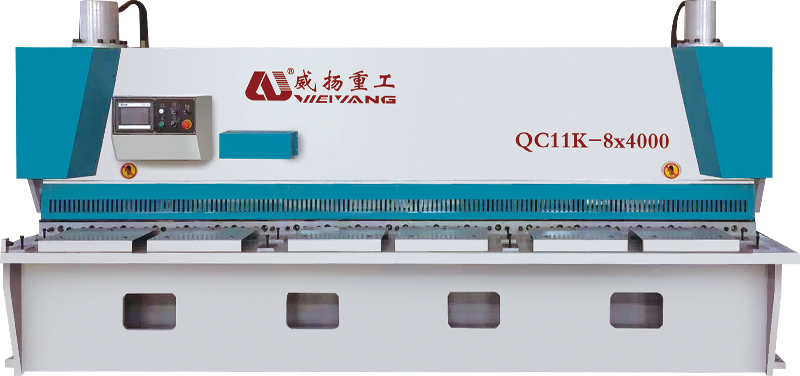
Giyotin bıçağı tablaya dik durduğundan, kalın malzeme üzerinde daha temiz, daha öngörülebilir kesimler üretir ve geometri, tekrarlanan ağır darbelere karşı dayanıklıdır. Bu, 13 ila 25 mm levha, yapısal çelik işleri ve kenar kalitesinin döngü hızından daha önemli olduğu tüm işlemler için belirtilen mimaridir. Makine daha ağırdır, fiziksel olarak daha büyüktür ve kurulumu daha pahalıdır; ancak bu ağırlık her kesimde işinize yarar.
Sallanır kirişli makaslar ise aksine daha az hareketli parçaya ve çok daha küçük bir ayak izine sahiptir. İnce ve orta boy saclarda daha hızlı döngü yaparlar, bu da onları yaklaşık 10 veya 12 mm'ye kadar kesim yapan üretim atölyeleri için doğal bir seçim haline getirir. Bıçak yolu gerçek bir dikey çizgi yerine bir yay şeklindedir, dolayısıyla çok kalın plaka üzerindeki kenar geometrisi biraz daha az affedicidir. Kalınlık aralığınız nadiren 12 mm'yi aşarsa, ihtiyacınız olan tek şey, iyi tasarlanmış, ağır hizmet tipi bir döner kirişli makas olabilir.
| dikkate alma | Giyotin (kapı kesme) | Salınım kirişi kesme |
|---|---|---|
| Bıçak yolu | Düz dikey hareket | Dönen yay |
| Tipik ağır hizmet aralığı | 13–25 mm ve üzeri | 4–13 mm |
| Kalın plakada kenar kalitesi | Mükemmel, istikrarlı | Yaklaşık 10–12 mm'ye kadar iyi |
| Çerçeve ve ayak izi | Daha ağır, daha büyük | Kompakt, daha hafif |
| En uygunu | Yapısal çelik, levha imalatı | Sac metal, hafif ve orta ölçekli üretim |
| Hidrolik karmaşıklık | Daha fazla silindir, daha derin yatak | Daha basit devre |
Makinenin uzun süre dayanıp dayanmayacağına karar veren özellikler
"20 mm × 2500 mm" olarak tanıtılan bir makine, sürekli çalışmada yine de başarısız olabilir, çünkü isim plakası, arkasındaki marjı değil, ideal kesimi tanımlar. Ağır hizmet tipi hidrolik makasları karşılaştırırken aşağıdaki sayıları ve mekanizmaları kontrol edin.
- Kesim kalınlığı ve uzunluğu. Derecelendirmeyi ara sıra kalın plakayla değil, en yaygın malzemenizle eşleştirin. 16×2500'lük bir makine, çoğunlukla 10 mm'de çalışan büyük boy 25×3000'lik bir makineden çok daha iyi şekilde 10-16 mm'lik plaka üzerinde yaşayan bir atölyeye hizmet eder.
- Tırmık açısı aralığı. Tipik olarak 0,5° ila 2,5° civarındaki değişken eğim, ince saclar için eğimi düşürmenize ve ağır levhalar için yükseltmenize olanak tanır; bu, makinenin kullanım aralığını önemli ölçüde genişletir.
- Bıçak boşluğu ayarı. Net okumalara sahip bağımsız, mikro ayarlanabilir ayarlar, partiden partiye daha hızlı geçiş ve tutarlı çapak kontrolü anlamına gelir.
- Dakika başına vuruş. Ağır iş makineleri genellikle dakikada 8 ila 20 vuruş yapar. Gerçek verim, başlık numarasından ziyade kesme uzunluğuna ve plaka kalınlığına bağlıdır.
- Motor gücü ve hidrolik basınç. Motor değerini ve sistem çalışma basıncını doğrulayın ve yağ soğutucunun ara sıra değil sürekli çalışmaya göre boyutlandırıldığını doğrulayın.
- Arka dayama aralığı. ±0,5 mm civarında tekrarlama doğruluğuna sahip programlanabilir bir arka dayama, manuel kesmeyi bir üretim kesme istasyonuna dönüştürür.
- Bıçak malzemesi ve kenarları. Dört adet kullanılabilir kesici kenara sahip kaliteli bıçaklar, takımlama maliyetini azaltır ve öngörülebilir aşınma ömrü sağlar.
Belirtilen ve sürekli kapasite arasındaki boşluğu izleyin. 25 mm yumuşak çelik için boyutlandırılmış bir kesme, sekiz saatlik vardiyayı ara vermeden çalıştırırsa 20 mm plaka üzerinde sıkı toleranslara sahip olmayacaktır. İmzalamadan önce çerçeve ağırlığını, yağ soğutma kapasitesini ve önerilen çalışma döngüsünü isteyin.
Gerçekçi bir kabul testi: yatağın tamamı boyunca 20 mm yumuşak çelik kesin, kenar düzlüğünü ve çapak yüksekliğini ölçün, en az elli kez tekrarlayın ve çalışma boyunca hidrolik yağı sıcaklığını izleyin. Testin ikinci yarısındaki kararlı geometri, herhangi bir broşür eğrisinden daha fazlasını kanıtlıyor.
Ağır hizmet tipi hidrolik makasların geçimini sağladığı yer
Makine malzemeyi işleyebildiğinde asıl soru, genel üretim hattı için ne yapacağıdır. Makine imalatında, ağır makaslar çerçeve plakalarını, taban plakalarını ve yapısal bileşenleri toplu miktarlarda keser; bu, sektörde tekrar tekrar görülen bir modeldir. makine sektörü örnek olay incelemesi . Çelik servis merkezleri, levhayı satılabilir boşluklara dönüştürmek için aynı makineyi kullanırken, metalurji tesisleri makasları doğrudan levha hazırlama hatlarına yerleştirir.
Uçak imalatçıları, alüminyum ve yüksek mukavemetli alaşımlardan yapısal boşlukları keser; bu durumda tutarlı kenar kalitesi, sonraki işleme süresini azaltır. Paslanmaz çelik mobilyalar, elektrik muhafazaları ve mimari metal işleri bile katlama ve kaynaklama öncesinde gerçek bir kare kenara bağlıdır. Bu ayarların her birinde, ağır hizmet tipi makas genellikle bir plakayı hassas bir iş parçasına dönüştürmenin en hızlı yoludur; bıçağın, tutucuların ve eğim açısının söz konusu özel malzeme için ayarlanmış olması şartıyla.
Ağır hizmet kesme kuyusunun çalıştırılması: boşluk, eğim ve bakım
Doğru makineyi satın almak yalnızca ilk adımdır; günlük ayarlar parçaların ne kadar iyi görüneceğine karar verir. Yumuşak çelik için bıçak aralığı, plaka kalınlığının yaklaşık yüzde 5 ila 10'u (10 mm plakada kabaca 0,8 mm) ile başlamalı, ardından çapak yönüne ve kenar durumuna göre ince ayar yapılmalıdır. Temiz bir şekilde kesmeye devam ederken eğim açısını mümkün olduğu kadar düşük tutun: yüksek eğim kesme kuvvetini azaltır, ancak aynı zamanda ince sac kenarlarını daha fazla bozar.
Bıçak boşluğu temel kuralı. Sıkı başlayın ve çapak kesim boyunca eşit oluncaya kadar boşluğu hafifçe açın. Tüm uzunluk boyunca tutarlı bir çapak, soğuk bir makinede yapılan mikrometre okumasından daha iyi bir günlük göstergedir.
Hidrolik yağı kalitesi sürekli ilgiyi hak eder. Ağır bir kesme, uzun bir vardiya boyunca devreyi sıcaklığa doğru iter; aşırı ısınan yağ viskozitesini kaybeder, kesikler düzensiz hale gelir ve contalar daha hızlı eskir. Yağ seviyesini, filtreyi ve çalışma sıcaklığını bir sorun ortaya çıktığında değil, sabit bir programa göre kontrol edin.
Güvenlik üretim planının bir parçasıdır. Bu makineler büyük miktarda enerjiyi hidrolik akümülatörde depolar. Ön ve arka korumalar, iki elle çalıştırma ve kilitli kontroller standart olmalı ve bıçak veya çerçeve bakımı her zaman hidrolik kilitlenmiş ve bıçak desteklenmiş halde başlamalıdır.
Ağır hizmet tipi bir hidrolik kesme makinesinin seçilmesi, mimarinin gerçekte işlediğiniz plaka kalınlığına uygun hale getirilmesine bağlıdır. Şasi sertliği, değişken eğim, hidrolik tutma kuvveti ve bıçak boşluğu kontrolü, akılda kalıcı bir isim plakasından çok daha önemlidir. En kalın normal malzemenizle başlayın, üzerinde bir kabul testi yapın ve bir saatlik sürekli kesimden sonra makinenin nasıl davrandığına çok dikkat edin. Bunu yaptığınızda makas sessizce zemindeki en güvenilir makinelerden biri haline gelecektir.
İlgili Ürün
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Bulvarı, Chengdong Kasabası, Hai'an Şehri, Jiangsu Eyaleti, Çin.
Telif hakkı © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Her hakkı saklıdır.
