
Otomatik Hidrolik Kesme Makineleri: Türleri, Özellikleri ve Seçim Kılavuzu
Bu değişim, en çok kesme işleminin üretim hattının ön kısmında yer aldığı makine imalatı, metalurji işleri, havacılık sac metal atölyeleri ve hafif sanayi şekillendirme departmanlarında önem taşıyor. Çoğu alıcı için pratik soru otomasyonun yardımcı olup olmadığı değil; hangi makine düzeninin, spesifikasyon setinin ve kontrol paketinin gerçekte kestikleri malzemeye uyduğudur.
Otomatik Hidrolik Makas Aslında Nasıl Çalışır?
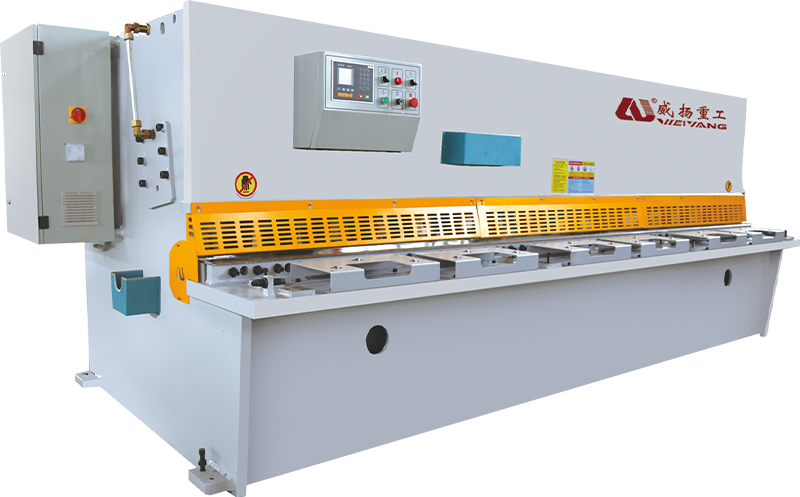
Çalışma prensibi basittir. Hidrolik silindirler üst kirişi aşağı doğru hareket ettirir ve bu kirişe monte edilen bıçak sabit bir alt bıçağı geçerek kesme hattı boyunca temiz bir ayrım sağlar. Kesme kuvveti, volan momentumundan ziyade yağ basıncından gelir; bu nedenle hidrolik kesme, strokun alt kısmına yakın bir yerde bile kontrol edilebilir kalır.
Otomatik kısım kontrolle ilgilidir. Bir CNC kontrolörü, arka dayayı konumlandırır, kirişi stroklar ve depolanan bir programdan bıçak açıklığını ve eğim açısını ayarlar. Manuel kesmede bunların her biri ayrı bir kurulum görevidir. Otomatik makinede operatör bir program seçer ve makine kendini hazırlar. Hidrolik sistem de bıçak kadar dikkati hak ediyor çünkü CNC kesme makinesinde hidrolik sistemin teknik davranışı döngü hızını, kesim kalitesini ve uzun vadeli güvenilirliği doğrudan etkiler.
Giyotin veya Döner Kiriş: Önce Düzeni Seçin
Otomatik hidrolik makaslar iki ana mekanik düzen etrafında inşa edilmiştir ve bunlar birbirinin yerine kullanılamaz. Her düzen farklı bir üretim profiline uygundur.
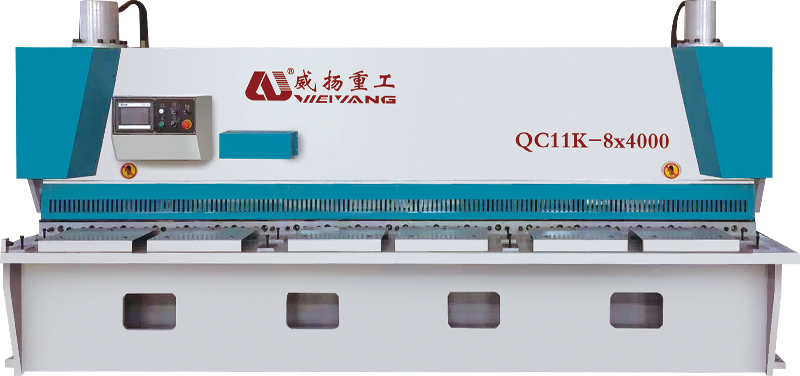
- Giyotin (kapı) makasları üst bıçağı alt bıçağa paralel olarak düz bir şekilde aşağıya doğru hareket ettirin. Sert çerçeve sapmaya karşı direnç gösterir, bıçak yolu dik kalır ve makine, ağır plaka üzerinde daha iyi kenar doğruluğu sağlar. Tipik malzemeniz 10 mm'yi aştığında veya kare, düz kesim kenarları zor bir gereklilik olduğunda bu düzeni seçin.
- Salıncak kirişli makaslar üst bıçağı bir mil etrafında döndürün; bu, gerekli kesme kuvvetini azaltır ve çerçeveyi basitleştirir. Daha hafif ve daha kompakttırlar ve genel imalatta en yaygın kesme aralığı olan 0,5 mm'den yaklaşık 8-10 mm yumuşak çeliğe kadar çok iyi çalışırlar.
Yararlı bir genel kural: İşinizin çoğu 8 mm'nin altındaysa, döner kirişli makine genellikle fiyat, hız ve atölye kaplama alanı açısından en iyi dengeyi sunar. Düzenli olarak 10 mm ve üzeri kesim yapıyorsanız daha sert kapı tasarımı, daha yüksek sermaye maliyetini haklı çıkarır.
Makine Performansını Belirleyen Altı Özellik
Bir broşürde birçok numara listelenir. Bunlardan altısı size makasın gerçekte kestiğiniz işe uygun olup olmadığını söyler.
| Şartname | Tipik aralık | Üretim etkisi |
|---|---|---|
| Maksimum kesme kalınlığı | 4–25 mm (yumuşak çelik) | Çerçeve boyutunu, pompa gücünü ve bıçak aralığı aralığını belirler |
| Kesme uzunluğu | 2.500–6.000 mm | Tek geçişte işleyebileceğiniz en büyük sayfayı tanımlar |
| Arka dayama vuruşu ve doğruluğu | 500–800 mm; ±0,05–0,1 mm | Gruplar arasında boyut tekrarlanabilirliğini kontrol eder |
| Eğim açısı | 0,5°–2,5° | Daha düşük eğim parça distorsiyonunu azaltır; daha yüksek eğim, daha kalın plakayı keser |
| Bıçak boşluğu ayarı | CNC-otomatik (plaka kalınlığının yaklaşık %5-10'u) | Kenar kalitesini artırır ve bıçağın servis ömrünü uzatır |
| Kesme hızı | Dakikada 6-18 vuruş | Toplu kesme hatlarının hızını ayarlar |
İlişkiler rakamlardan daha önemlidir. Kesim kalınlığı çerçeve ve hidrolik maliyetini artırır. Eğim açısı ve bıçak açıklığı, ortalama bir kesimi temiz bir kesime dönüştüren iki ayardır. Arka dayama doğruluğu, bitmiş parçaların uzun bir parti boyunca birbirinden ayrılıp ayrılmayacağını belirler. Bu üç çiftte (güç, geometri, konumlandırma) iyi puan alan bir makine, on beş yıl sonra hâlâ kullanımda olacak makinedir.
Deneyimli Alıcıların İmzalamadan Önce Kontrol Ettikleri Şeyler
Bir makine bir sergi salonunda ikna edici görünebilir, ancak altı haftalık iki vardiyalı çalışmanın ardından hala hayal kırıklığı yaratabilir. Deneyimli alıcılar boyanın ötesine bakıp dört alanı kontrol ederler.
- Çerçeve sertliği. Bıçak kesme uzunluğu boyunca kuvvet uyguladığında çerçeve esner. Kalın yan plakalara ve uygun gerilim gidermeye sahip kaynaklı bir çerçeve, bıçağın yatağa paralel kalmasını sağlayacak kadar sapmayı yeterince düşük tutar. Hafif bir çerçeve, zayıf paralellik ve erken bıçak aşınması anlamına gelir.
- Hidrolik bileşenler ve soğutma. Pompa, valfler ve silindir contaları makinenin kaslarını tanımlar. Sürekli çalışma için hidrolik yağ soğutması isteğe bağlı değildir; sıcak yağ kesme davranışını değiştirir ve contanın aşınmasını hızlandırır.
- CNC kontrolör ve programlama. Kontrol, malzeme programlarını saklamalı ve bunların çağrılmasını kolaylaştırmalıdır. Pratik bir test: Operatör, kılavuzu açmadan yeni bir parti oluşturabilir mi?
- Bıçak malzemesi ve bıçak boşluğu mekanizması. Bıçak çeliği kalitesi taşlama aralıklarında kendini gösterir. CNC bıçak boşluğu ayarı, açıklığı plaka kalınlığının doğru yüzdesinde tutar; bu da çapak oluşumu ve kenar kalitesi üzerinde en doğrudan etkidir.
Konumlandırma, ayarlama ve onaylama, kesimler arasında dakikalar alırdı. Otomatik bir hidrolik makasta bu işlem birkaç saniye sürer ve üretkenlik kazancı aslında buradan gelir.
Güvenlik ve destek listeyi tamamlar. CE uyumlu koruma, ışık perdeleri, acil durdurma sistemi ve eğitimli teknisyenler tarafından devreye alma aksesuar değildir. Bir kesme makinesi, kalın çeliği bir saniyeden kısa sürede kesmeye yetecek gücü üretir; üretim alanında olduğu gibi kurulum gününde de aynı saygıyı hak ediyor.
Otomatik Kesmenin En Hızlı Geri Ödeme Yaptığı Yer
Geri ödeme, aynı malzeme ailelerini tekrarlanan partiler halinde kesen atölyelerde en hızlıdır. içinde makine imalatı örneğin bir makas, işlenmemiş parçaları bükme, kaynaklama ve bitirme istasyonlarına besler; bir boşluk yanlış olduğunda, her alt istasyon hatanın bedelini öder. Otomatik konumlandırma, bu hatanın en yaygın kaynağını, yani partiler arasında manuel kurulumu ortadan kaldırır.
Aynı mantık, kenar kalitesinin ve boyutsal tutarlılığın açık gereklilikler olduğu metalurji tesisleri ve havacılık sac metal departmanları için de geçerlidir. Hafif endüstride (raflar, paneller, muhafazalar) fayda, vardiya başına çıktı olarak ortaya çıkıyor.
Otomatik konumlandırma kesim başına 15 ila 20 saniye tasarruf sağlarsa, günde 200 işlenmemiş parça kesen bir hat, operatörün bir saatten fazla zamanını kurtarır. İki vardiyada bu, her gün ekstra kapasite demektir.
Malzeme tasarrufu da ortaya çıkıyor. Malzeme kalınlığına göre doğru şekilde ayarlanmış bıçak aralığı çapaksız bir kenar üretir; bu da daha az taşlama geçişi, daha az hurda parça ve bıçağın daha uzun süre keskin kalması anlamına gelir. Bu tasarruflar işçilik tasarruflarından daha küçüktür ancak makinenin yaptığı her kesimde birikir.
Otomatik Kesmeyi Uzun Süre Doğru Tutma
Otomatik hidrolik makas bakım gerektirmeyen bir makine değildir; bakımının programlanması daha kolay olan bir makinedir. Üç alışkanlık yatırımı korur.
- Malzeme kalınlığını her değiştirdiğinizde bıçak aralığını kontrol edin. Doğru açıklık kabaca plaka kalınlığının yüzde 5 ila 10'u kadardır; çok büyük bir boşluk, kenarların yuvarlanmasına ve ağır çapakların oluşmasına neden olur.
- Hidrolik yağı doğru seviyede, sıcaklıkta ve temiz tutun. Kirlenmiş yağ, yavaş kiriş hareketinin ve tutarsız kesme kuvvetinin en yaygın nedenidir.
- Arka göstergeyi düzenli aralıklarla kalibre edin. Küçük bir sapma bile ±0,1 mm'lik bir spesifikasyonu yeniden işleme jeneratörüne dönüştürür.
Bıçak kesmek yerine yırtılır, kenar yuvarlanır ve gürültü seviyesi yükselir. Düzeltilmeden bırakıldığında bıçakta mikro talaşlar oluşur ve boşluk mekanizması dengesiz şekilde aşınır.
Ve bir kural asla değişmez: Ellerinizi kesme bölgesinden uzak tutun. Operatör makine döngüsünün bir parçası değildir; otomasyonun tüm amacı budur.
Küçük bir hidrolik makas bile onlarca tonluk kesme kuvveti üretir. Işık perdeleri, iki elle kullanılan kontroller ve mekanik korumaların takılmasının tek bir nedeni vardır: ışından daha hızlı olan tek şey bunlardır.
Zemininize Uygun Kararı Vermek
Otomatik hidrolik kesme makinesi, verim, tekrarlanabilirlik ve operatör bağımsızlığının mümkün olan en düşük satın alma fiyatından daha önemli olduğu durumlarda yerini alır. Düzen ile başlayın - orta boy sac için salınım kirişi, daha ağır plaka için kapak makası. Gerçekte işlediğiniz malzeme aralığına göre altı spesifikasyonu doğrulayın. Çerçeveyi, hidroliği, kontrol ünitesini ve bıçak mekanizmasını, abkant pres veya lazer kesiciyle aynı özenle kontrol edin. Güvenliği bir maliyet eklentisi olarak değil, makine tasarımının bir parçası olarak ele alın.
Mağazanız günde birkaç düzineden fazla parça kesiyor ve aynı parça ailelerini tekrarlıyorsa otomasyon bir lüks değildir. Tüm parti genelinde toleransını koruyan makineyi seçin; makine maliyetindeki fark genellikle ilk yıl içinde bıçak ömrü ve hurdaya çıkan parçalarla geri ödenir.
İlgili Ürün
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Bulvarı, Chengdong Kasabası, Hai'an Şehri, Jiangsu Eyaleti, Çin.
Telif hakkı © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Her hakkı saklıdır.
